可靠性環境試驗設備生產廠家自主研發、自主生產、匠心精神制造每臺產品
可靠性環境試驗設備生產廠家自主研發、自主生產、匠心精神制造每臺產品
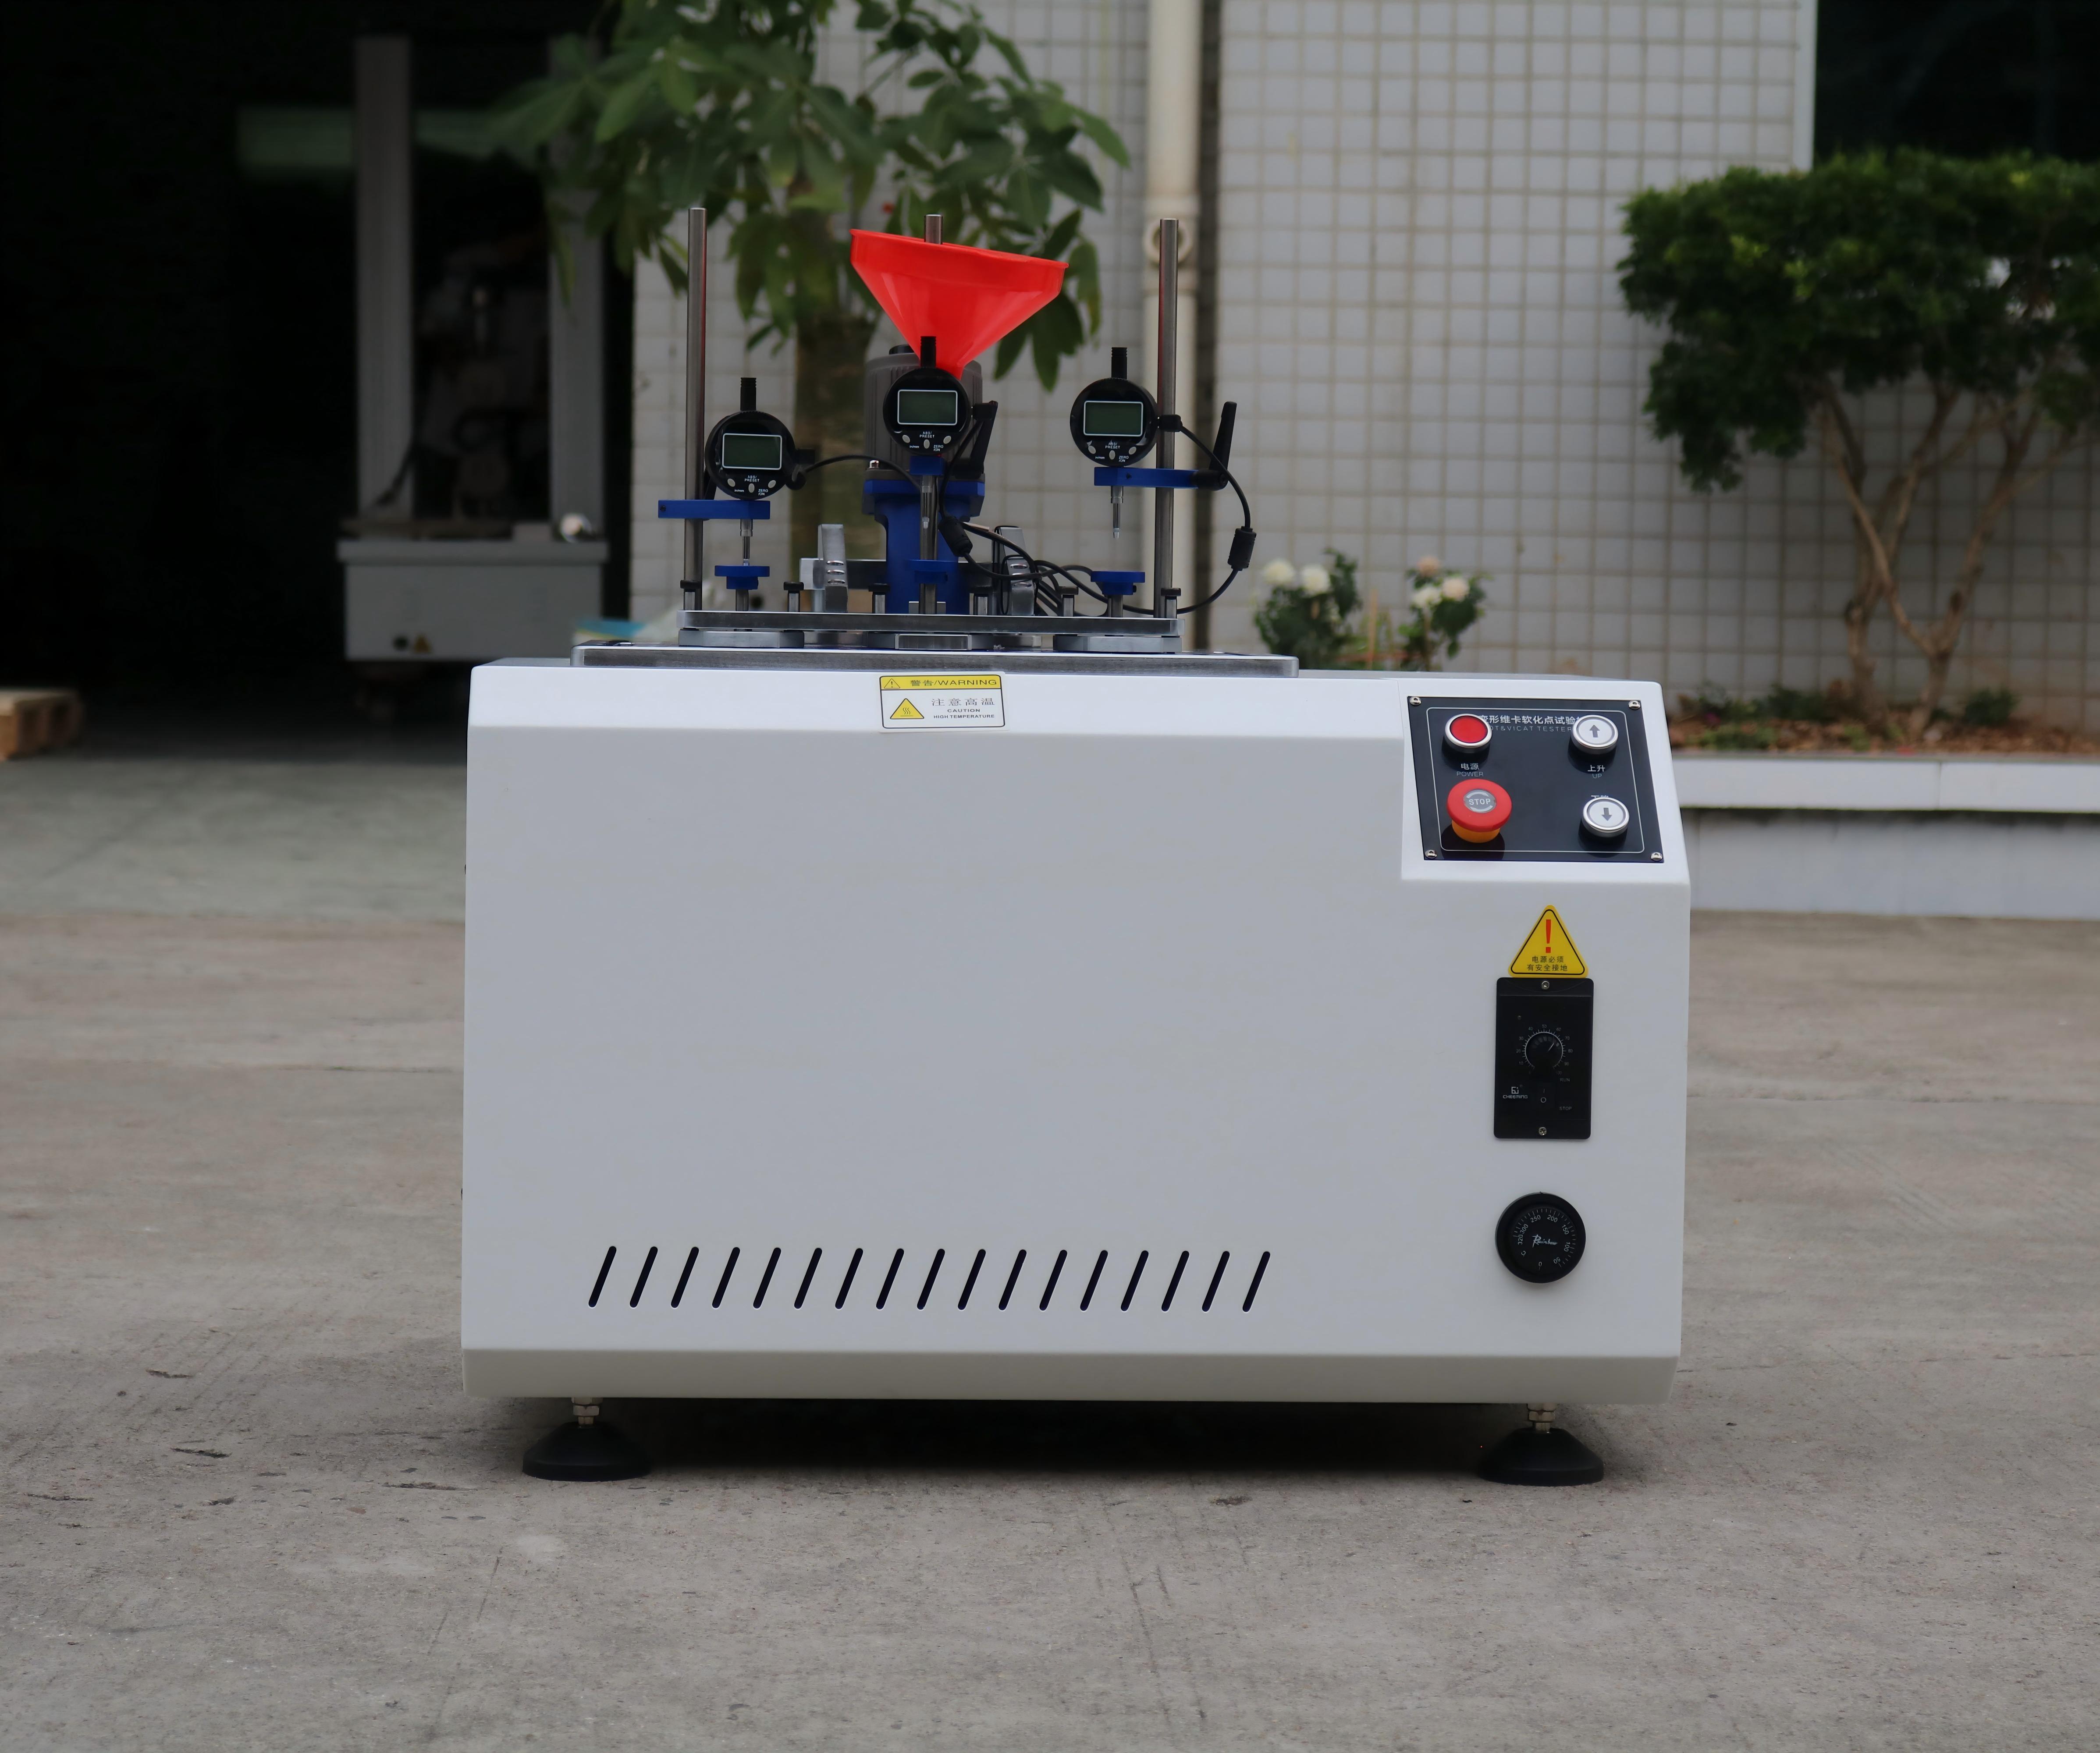
熱變形維卡軟化點測試儀是高分子材料熱性能評價的核心設備,通過測定塑料在特定負荷與升溫速率下的變形溫度(HDT)或針入溫度(VST),為配方研發、質量控制和材料選型提供關鍵依據。然而,正因其機械結構與溫控系統高度耦合、測試精度依賴微米級位移測量,選型與使用中的認知偏差遠比普通檢測設備更為隱蔽。本文梳理五大高頻誤區,供技術管理人員參考。
誤區一:將熱變形與維卡軟化點視為“可相互替代”的指標,選錯測試模式。
這是選型中最根本的認知偏差。熱變形溫度(HDT)是標準試樣承受三點彎曲恒定負荷,升溫至達到規定撓度時的溫度,表征材料在負荷下的耐熱剛性。維卡軟化點(VST)則是標準壓針在特定負荷下垂直壓入試樣1mm深時的溫度,表征材料開始迅速軟化的溫度。二者機理迥異——選錯測試模式意味著應力模型完全偏離,所測數據對研發和生產毫無指導意義。
誤區二:將“油槽能升溫”等同于“溫度場均勻”,忽視油浴循環與溫控邏輯。
熱變形維卡測試的本質是“熱量均勻傳遞的藝術”。油槽內部若存在溫度梯度——加熱管附近偏高、角落偏低——同一塊板材裁切出的平行試樣將因受熱歷史不均而得出相去甚遠的結論。升溫速率的控制邏輯同樣關鍵,通斷式加熱易產生鋸齒狀波動,而可控硅移相調功可實現平滑線性升溫。升溫速率偏差會直接影響測試結果的準確性與重復性。更隱蔽的是長期動態漂移——溫度傳感器老化或位置偏移、攪拌電機轉速不均均會造成系統性偏差。部分設備僅在新機空載時指標合格,長期運行后溫控系統漂移、數據離散率持續上升而不被察覺。
誤區三:關注載荷數值,忽視加載系統的機械剛性與長期精度。
測試過程中,不僅試樣受熱,整個儀器的金屬支架、壓桿、砝碼托盤也浸泡在高溫硅油中經受熱脹冷縮。若龍門架立柱用料單薄或結構存在受力不均衡,金屬的微小蠕變和熱膨脹將疊加到位移測量結果中,產生難以修正的系統誤差。一臺自重較輕、結構單薄的儀器,在跨越寬泛溫區時,機架形變會干擾微米級位移傳感器的讀數。加載力偏差的成因更為復雜——砝碼磨損銹蝕導致質量減輕、砝碼搭配錯誤導致力值遠超或不足標準、砝碼偏心安裝導致部分力值被摩擦力抵消。以上任何一項失控,都足以使熱變形溫度或維卡軟化點的判定產生數攝氏度的偏差。
誤區四:將“能出數據”等同于“數據有效”,忽視標準體系的精準匹配與校準溯源。
熱變形溫度測試需遵循GB/T 1634、ISO 75等標準;維卡軟化點測試則依據GB/T 1633、ISO 306等。標準不僅規定了試樣尺寸與加載方式,更明確了升溫速率(50℃/h或120℃/h)和負荷條件(10N或50N)。不同標準體系對溫度波動允差、撓度測量方法的定義存在顯著差異。若未根據目標市場與供應鏈要求精準匹配標準,測試數據可能在國際互認中失效。更隱蔽的問題是校準溯源缺失——溫度傳感器需定期用標準溫度計比對,位移傳感器需用標準位移計校準,砝碼需經計量校準(誤差≤1%)。新機出廠數據達標不等于長期有效,忽視定期系統校準是數據失真的首要元兇。
誤區五:輕視操作規范與安全防護,將異常結果歸咎于材料批次波動。
試樣制備方法直接影響測試結果——注塑試樣因內應力較大可能導致結果偏低,退火處理消除內應力則可能導致結果偏高。試樣安裝不平、厚度不均或表面有缺陷,同樣會使變形曲線異常。負載桿運動卡滯、砝碼未垂直懸掛等機械細節,均會引入額外摩擦誤差。安全方面,硅油高溫加熱存在過熱起火風險,完善的超溫斷電保護、低液位干燒報警及良好的隔熱外殼缺一不可。冷卻系統效率直接影響測試通量——高效的盤管水冷能壓縮試樣周轉等待時長。忽視上述操作規范與安全細節,再精密的設備也無法產出可靠數據。
總而言之,熱變形維卡軟化點測試儀的選型絕非“能升溫、能壓針就行”的簡單邏輯。測試模式的準確區分、油浴溫場的均勻性驗證、機械剛性與加載精度的長期保障、標準體系的精準匹配與校準溯源,以及操作規范與安全防護的嚴格落實,每一個環節都關乎材料熱性能判定的準確性與實驗室數據公信力。
正航儀器全系列熱變形維卡軟化點測定儀搭載自主研發的智能PID溫控系統與高精度Pt100傳感架構,采用可控硅移相調功與經流體力學優化的強制循環油路,確保油槽全域溫場均勻、升溫曲線平滑線性。機械結構采用優質合金鋼經去應力時效處理,結構敦實、支撐對稱,有效抵抗高溫下的熱脹冷縮畸變。設備兼容GB/T 1633、GB/T 1634、ISO 75、ISO 306等主流標準。正航儀器更提供從選型咨詢到安裝調試、從定期校準到全生命周期維護的一站式服務——以扎實的硬件功底和完善的服務體系,為您的材料熱性能檢測保駕護航。