測量中指示器較大的讀數作為槽對槽(或酣)的垂直度誤差檢測方法
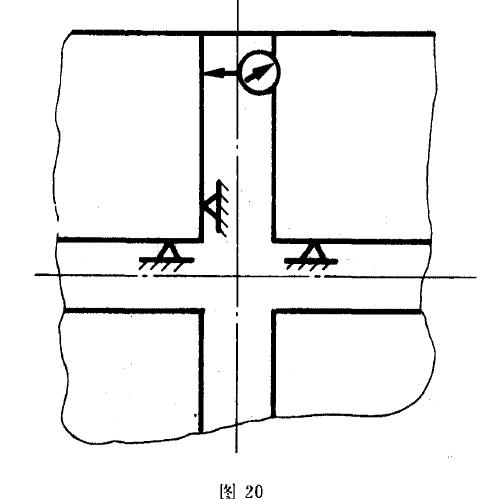
用垂直皮標準樺塊校正垂直度測量工具的零位,以基準槽的…側田成基準面為基準,用校正好的測量工具檢查被測槽的一個側面(見回20),取指示器的讀數,再用同樣的方法檢查被測槽的另一個側麗,又得到指示器讀數,以測量中指示器較大的讀數作為槽對槽(或酣)的垂直度誤差。
b.檢測方法2
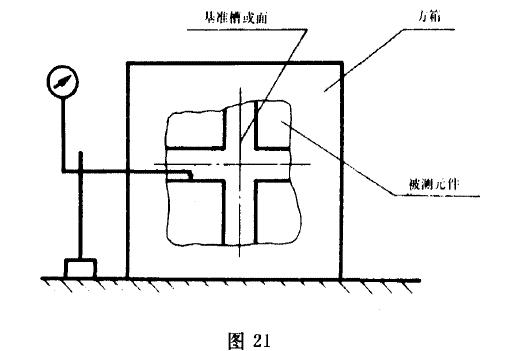
將被測元件回走在檢驗方箱上,調黯荔準槽〈或基準面)與平板豐田3f-行,然后將方箱翻轉900,檢查被測槽對平板平麗的平行度誤撞(見圖2 1)。取指示器在黯個被測表面的與最小讀數之建作為槽對槽或槽時麗毒草皮誤差。
C.檢測方法3
將被測元件固定在分度儀器上,直接測最槽對槽或槽對面垂直度誤景。
對稱度誤攘的檢測
檢測方法1
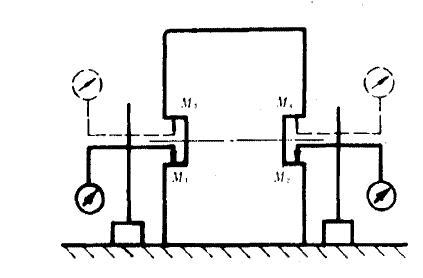
將被測先件基準麗放置在五F極上,用指示器分別測量兩槽同一側麗到平板間的距離,得到讀數磯和Mu則M1-M2黯a(見圄22),再用同樣的方法測量兩槽另一側面到平板間的距離,得到讀數Ms和此,則M3…M.=h.取測量截麗內Ib十al的較大值作為槽對槽對稱度誤差。
b.檢測對法2
將被測元件安放在帶凸鍵的直角賺上,其中一槽的一側面以凸鍵定位,用指示器測撞另一槽的一假.tl酣句平板間的距離(見回2的。再將元件翻轉1800,以同一槽的另…側面定位,測量另一槽的另一側麗到事板間的距離。取測量藏面內對服兩測點的楚值作為槽對槽的對林度誤差。
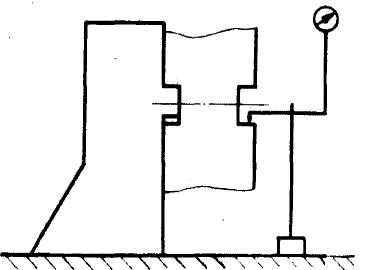
C:.檢測方法3
當被測兩槽援本尺寸相間時,可簡化測囂。按檢測方法1分別測得M!和M2(見罔22)。按公式(20)驗收。
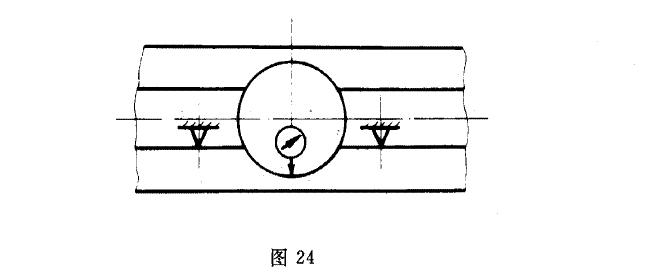
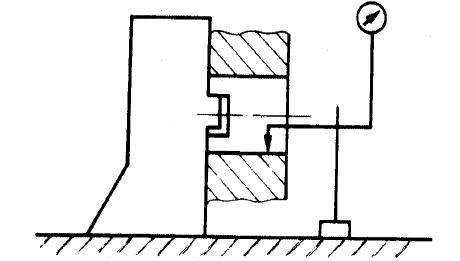
b.檢測方法2
將被測元件安放在帶凸鍵的時座上,槽輛L側面以凸鍵定位,用指示器測量孔的素線與豐板間的
距離(見閣2日。再將元件翻轉1800,槽的另…麗以凸鍵定位,測最孔的對應索線與平板間的距離。取測量
截面內對應兩點的差值作對孔對槽對稱度誤差。
槽對外形(平面)對稱度誤楚的檢測
將元件基準麗放置在平板上,測最方法如閣26所示。
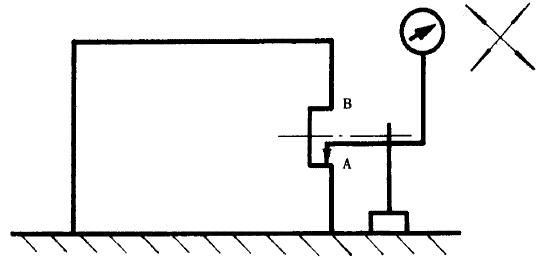
元件定位后,先測撞A表面與平板之間的距離,然后將元件翻轉1800,在平板上作第二次定位,再測量B表團與事板之間的距離。取測量截面內A與日對應點的讀數差值作為槽對外形(平酣)對稱皮誤楚。
槽對外形(圓柱麗)對稱度誤楚的檢測
將被測元仲安放在帶凸形鍵的直角座上,先以槽的一側面以凸鍵定位,用指示器測盤外因素線到ljZ板間的距離(見罔27)。再將元件翻轉1800,以槽的另一側面定位,測攘外因素絨到平板間的距離。取測量藏酣內對應兩測點的輯值作均槽對外形(圓性面〉的對稱度誤差。
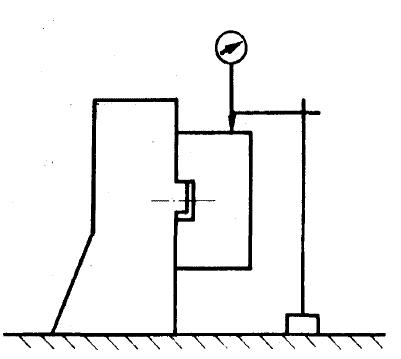
孔對外形(平商)對稱度誤差的臉測
將元仲基準酣放置在平板上,測量孔的下素錢與平板之間的距離,再將元件翻轉1800,削最孔的對
應素錢與平板之間的距商.取測量截麗內對!吱兩點的差值作為孔對外形(平面)對稱皮誤差【見圖28】
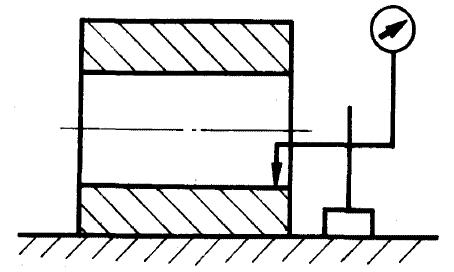
句最小慎數之盞作為該元件的傾斜皮誤藉。
7相交柵角度的錢驗用角度標準塊校正專用的零位,以一槽的一側面為基礁,測量另一槽的側面(見閣30),取指示器的讀數值句量具定點到測量點之間距離的比值作為角度誤景的正弦值(按公式21計算)。